Mục tiêu: trong một trạm nhiều máy, chọn dầu theo điều kiện và gốc dầu đang nạp của từng máy, và đổi dầu không để cặn cũ đi vào dầu mới. Máy 132 kW chạy nóng (màn hình đọc khoảng 96 °C khi khảo sát) đang dùng dầu gốc PAG của hãng khác, chuyển sang CPI-1522-46 gốc PAG/ester cùng họ; máy 200 kW chạy mát hơn dùng dầu PAO CPI-4601-46. Cả hai đều xả hết, vệ sinh bình tách, thay lõi tách và lọc trước khi nạp; Hợp Tiến khuyến nghị lấy mẫu phân tích sau 500 giờ.
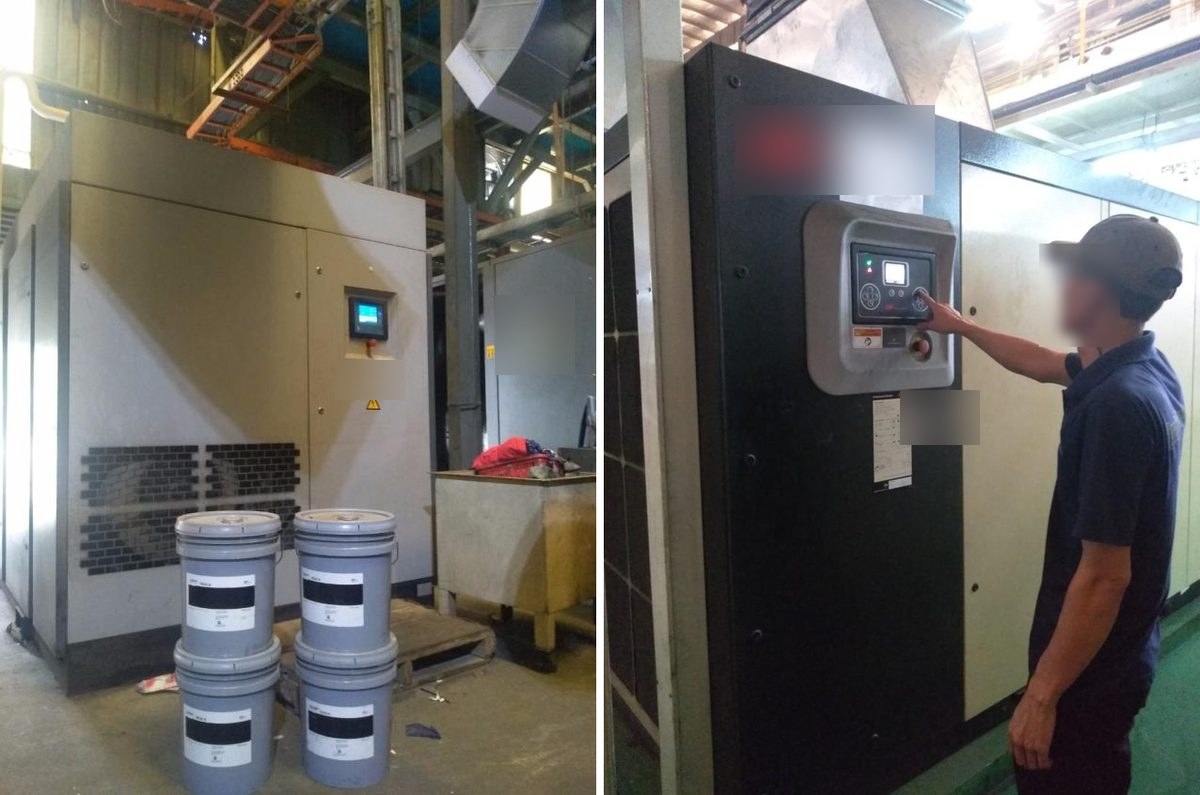
Trạm khí nén của một nhà máy bao bì nước giải khát ở Đồng Nai dùng máy của nhiều hãng. Hai máy nén trục vít 132 kW và 200 kW của hai hãng châu Âu/Mỹ được chuyển sang dầu CPI trong hai đợt (11/2018 và 08/2019). Câu hỏi không phải "dầu nào cho cả trạm" mà là dầu nào cho từng máy: máy 132 kW chạy có tải với nhiệt độ đầu nén đọc trên màn hình khoảng 96 °C và đang dùng dầu gốc PAG (polyglycol) của hãng khác; máy 200 kW chạy mát hơn, đã 9.652 giờ máy, lần nạp dầu trước đã đi 8.000 giờ và cặn đọng ở đáy bình tách. Đổi sang dầu khác với dầu của hãng máy chỉ làm khi nhà máy đã xác nhận máy không còn ràng buộc về dầu theo điều kiện bảo hành; đây là bước Hợp Tiến kiểm tra trước ở mọi máy.
Máy 132 kW: dầu cũ gốc PAG và CPI-1522-46 gốc PAG/ester cùng họ, nên không cần nạp hai lần; xả hết dầu cũ ở cụm nén, bình tách, bộ làm mát và các điểm thấp, thay lõi tách và lọc dầu rồi nạp một lần; kiểm tra vật liệu gioăng và sơn phủ theo câu ghi trong TDS. Máy 200 kW: gốc dầu đang nạp được đối chiếu với tem dầu và sổ tay máy trước khi chọn dầu PAO CPI-4601-46; nguyên tắc là khác gốc (PAG hoặc ester) thì súc rửa hoặc nạp hai lần theo TDS, cùng nhóm khoáng/PAO vẫn xả hết dầu cũ, thay lọc và lõi tách. Cả hai máy: lấy mẫu phân tích sau 500 giờ để xác nhận dầu cũ còn sót không ảnh hưởng và đặt chu kỳ thay.
Máy 132 kW được chọn CPI-1522-46, dầu tổng hợp gốc PAG/ester cho môi trường nhiệt độ và độ ẩm cao; máy 200 kW được chọn CPI-4601-46, dầu tổng hợp gốc PAO. Ở cả hai máy, kỹ thuật Hợp Tiến xả hết dầu cũ, vệ sinh bình tách dầu (máy 200 kW tháo hẳn bình ra vệ sinh vì cặn của lần nạp 8.000 giờ đọng ở đáy, nơi dầu mới sẽ hoà vào ngay khi máy chạy), thay lõi tách dầu đã bám cặn, thay lọc dầu và lọc gió, rồi mới nạp dầu mới; giờ máy và loại dầu nạp được ghi vào hồ sơ từng máy.
Khi bàn giao, máy 132 kW chạy có tải ở 7,2 bar, màn hình đọc khoảng 96 °C, không cảnh báo; máy 200 kW chạy ở 7,0 bar, nhiệt độ đầu nén thấp hơn nhiều, ổn định. Áp suất 7–7,2 bar là áp suất làm việc đặt sẵn của trạm, đọc trên màn hình lúc khảo sát và lúc bàn giao, không phải kết quả của việc đổi dầu. Giờ máy tổng (9.652 giờ ở máy 200 kW) khác với giờ dầu (giờ chạy kể từ lần nạp): hồ sơ máy ghi cả hai để đặt lịch lấy mẫu và thay lọc, lõi tách.
Bài học Hợp Tiến áp dụng cho các trạm nhiều máy: mỗi máy một hồ sơ (giờ máy, giờ dầu, nhiệt độ, gốc dầu đang dùng) để chọn dầu và lịch thay lọc, lõi tách; không đổi dầu khi chưa vệ sinh bình tách và thay lõi tách, vì lõi tách cũ giữ dầu cũ và cặn rồi trả dần vào dầu mới. Mẫu phân tích sau 500 giờ là bước Hợp Tiến khuyến nghị để xác nhận chu kỳ thay cho từng máy.
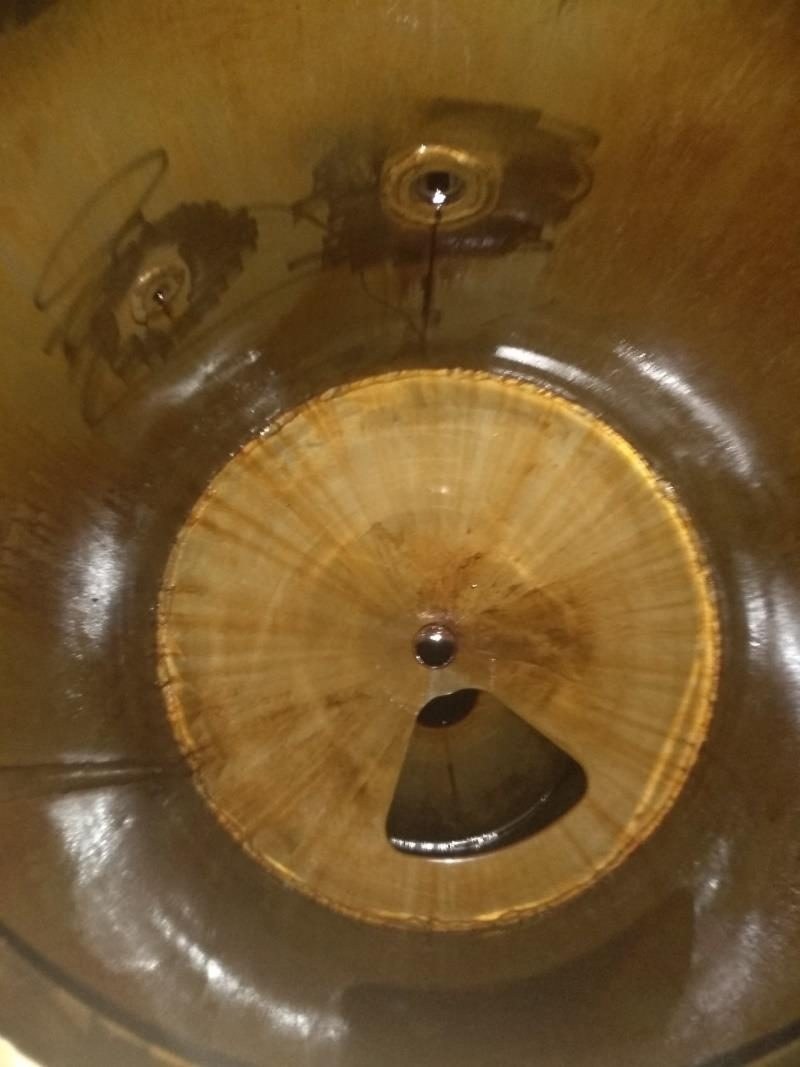
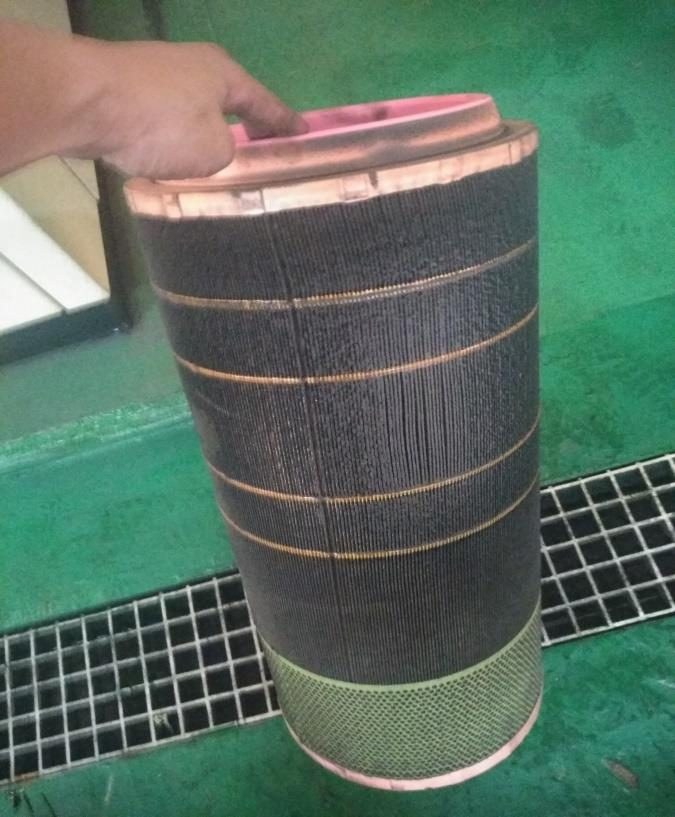
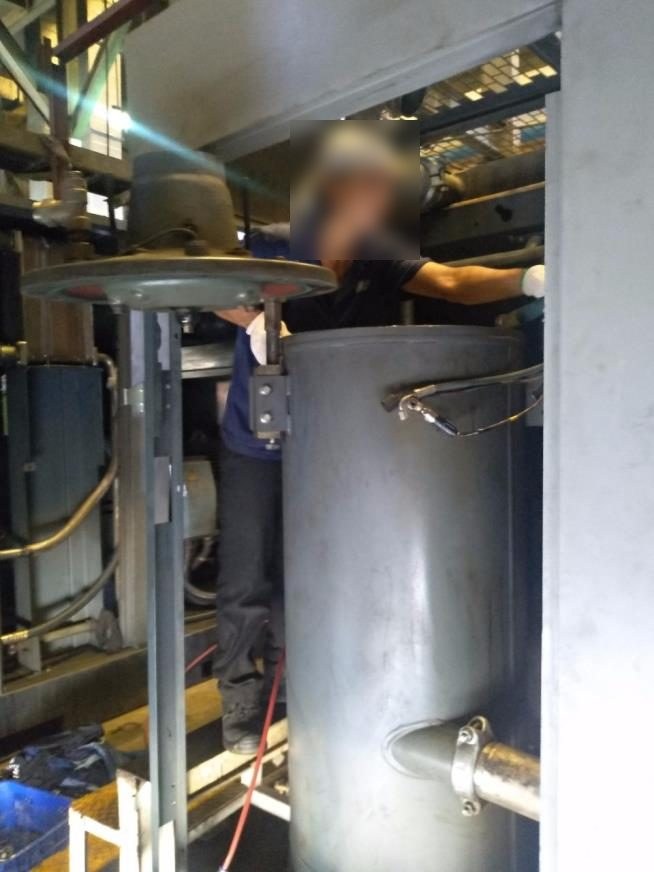
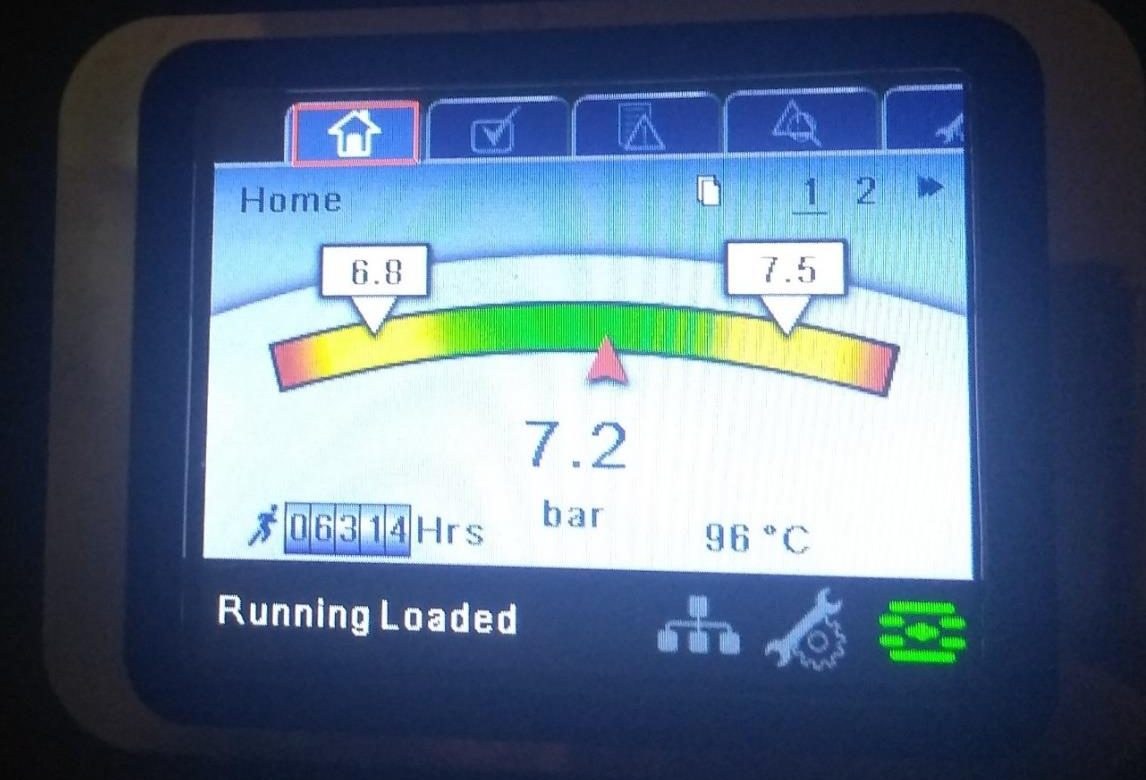
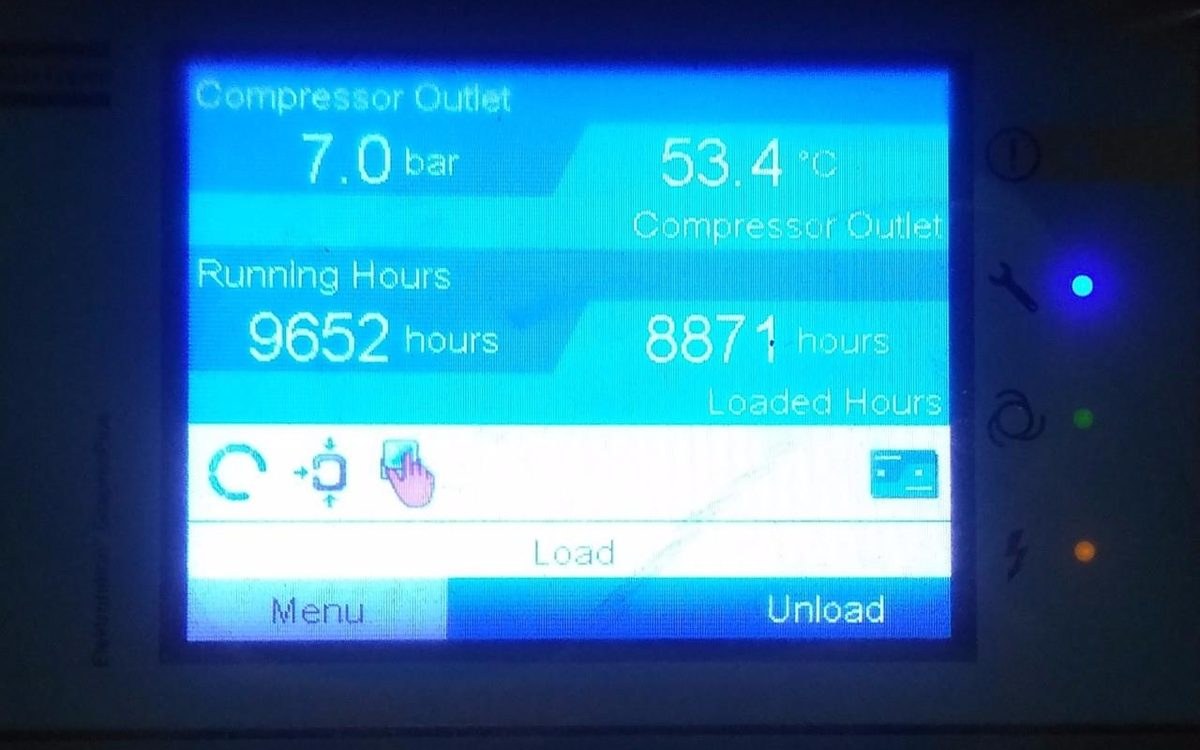
Báo cáo thay dầu tháng 11/2018 (máy 132 kW) và tháng 08/2019 (máy 200 kW). Tên nhà máy và hãng máy không nêu theo quy ước của Hợp Tiến.
Mục tiêu: kiểm chứng dầu máy nén khí gốc khoáng hydrocracked CPI-9370-46 ở điều kiện máy nén khí tại Việt Nam (đầu đẩy nóng, phòng máy bụi và ẩm) và dùng phân tích dầu để quyết định chu kỳ thay cho từng máy. Sáu máy ở ba nhà máy được theo dõi; bài này trích ba máy tiêu biểu. Kết quả: các mẫu bình thường giữ độ nhớt 44–50 mm²/s, trong dải ISO VG 46, và TAN dưới 0,5 mg KOH/g đến gần 5.000 giờ; máy 75 kW chạy tiếp đến 7.612 giờ trên một lần nạp khi kết thúc theo dõi (mẫu phân tích cuối ở 4.872 giờ); một ca nước lọt vào dầu được phát hiện sớm qua mẫu định kỳ và xử lý.
Bình Dương (nay thuộc TP.HCM), Bắc Trung Bộ, Đồng Nai · 08/2022 – 07/2023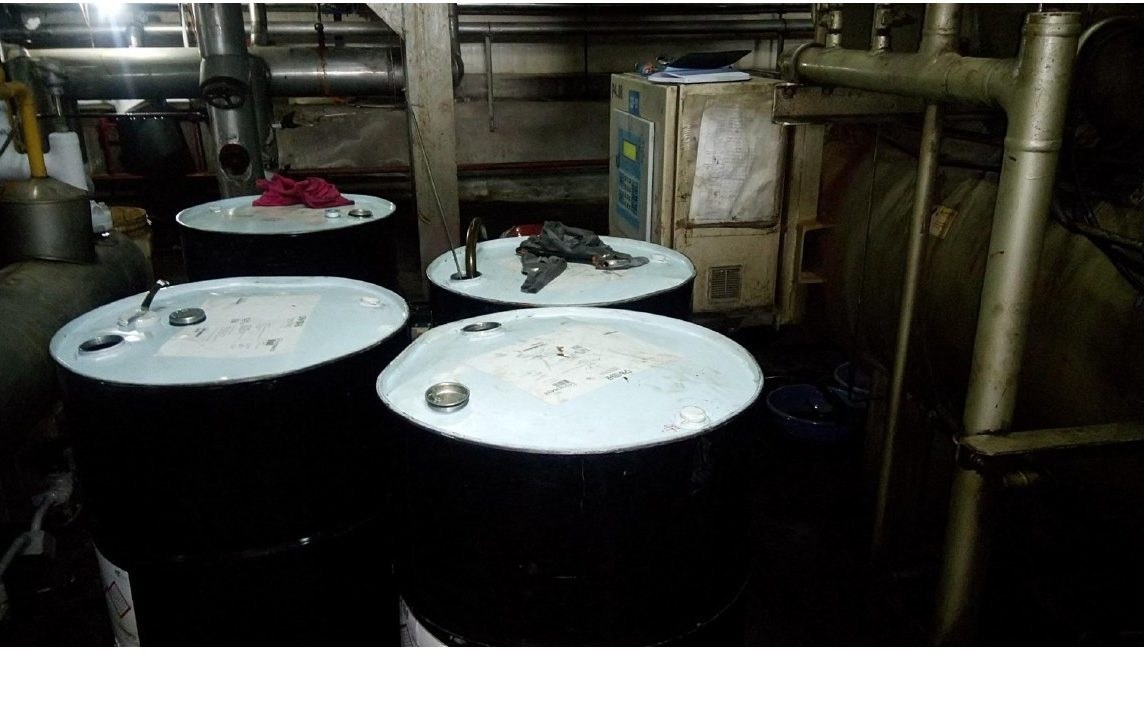
Mục tiêu: nạp dầu máy nén lạnh amoniac CPI-1009-68 vào bốn máy nén trục vít NH₃ đã chạy 11.400–49.100 giờ mà không để dầu cũ lẫn cặn làm bẩn dầu mới. Cách làm: xả cụm nén và bình tách qua van xả dầu của máy, vệ sinh lọc, xả mọi điểm thấp cho đến khi dầu trong rồi mới bơm dầu mới; làm trong đợt bảo dưỡng, không tháo máy.
Đồng Tháp · 10/2016
Mục tiêu: làm sạch cặn keo (varnish) trong máy nén khí trục vít 75 kW đã chạy nhiều năm và chuyển sang dầu máy nén khí đăng ký NSF H1 mà không dừng máy dài ngày. Cách làm: chạy dầu làm sạch CPI COMP CLEAN II (không phải dầu H1) trong sản xuất tối đa 500 giờ theo TDS cho cặn tan dần; xả hết, vệ sinh hệ thống và thay lọc theo khuyến nghị; rồi mới nạp dầu H1 CPI-4265-46F và theo dõi bằng phân tích dầu định kỳ theo lịch bảo trì của nhà máy.
Bình Dương (nay thuộc TP.HCM) · 03/2019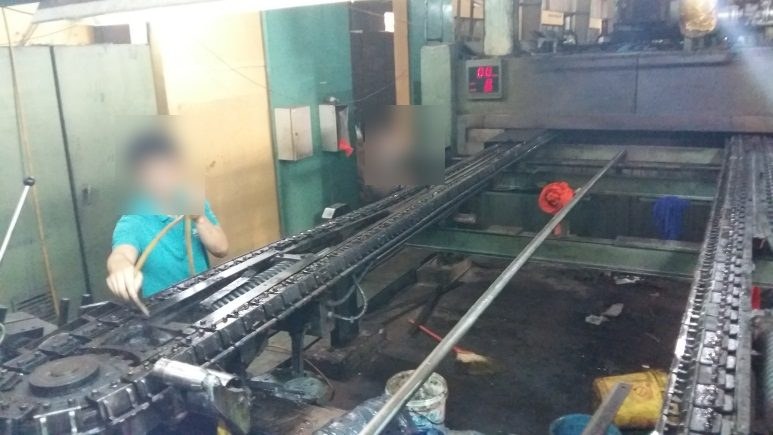
Mục tiêu: làm sạch cặn carbon trên xích và ray dẫn của máy căng kim 8 buồng trước khi chuyển sang dầu xích LUBCON TURMOFLUID 40 B, bằng một quy trình lặp lại được cho các máy còn lại: làm sạch cơ học, xịt dầu làm sạch LUBCON TURMOWOODOIL MKP Cleaner ở nhiệt độ làm việc của xích thành nhiều đợt, thổi khí nén, rồi đổi dầu. Kết quả đánh giá bằng quan sát (ảnh trước/sau) và nhận xét của tổ bảo trì.
Đồng Nai · 2017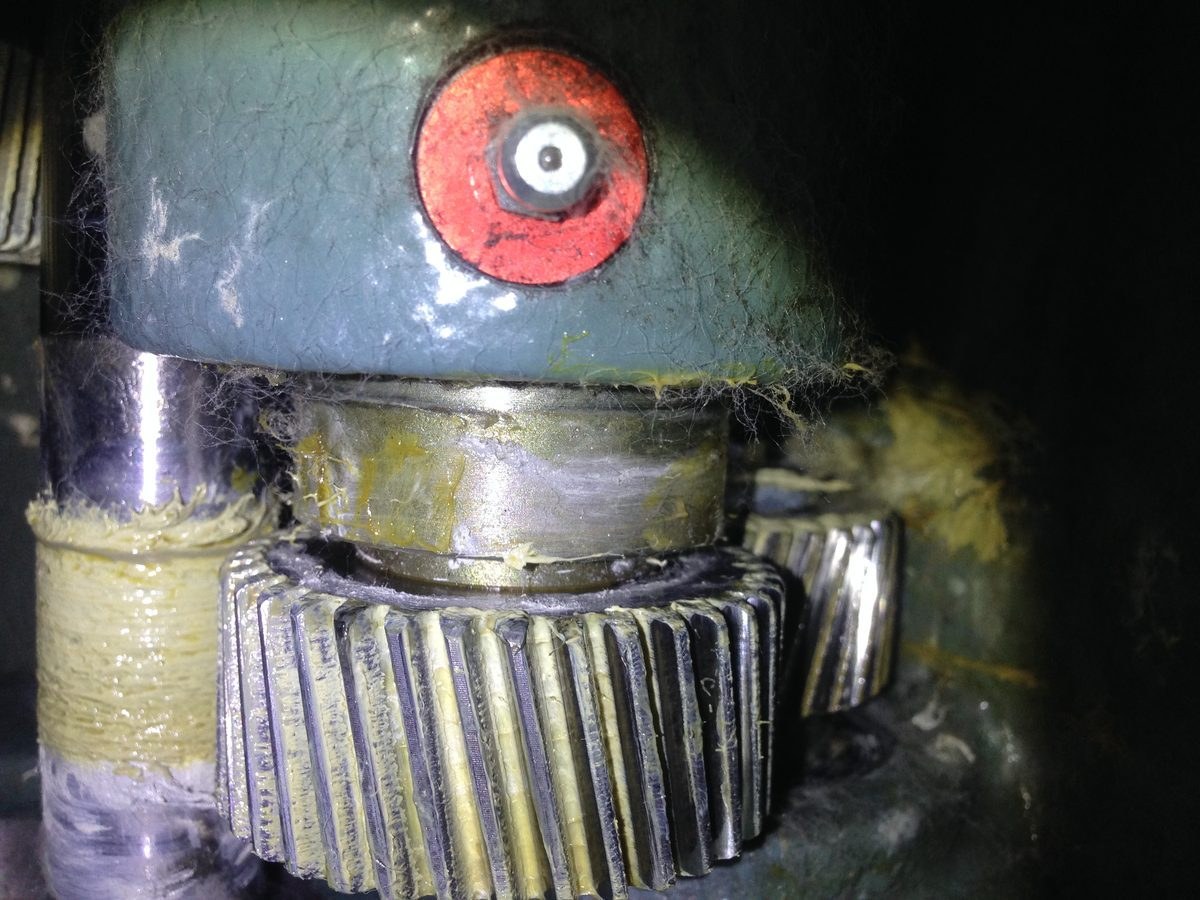
Mục tiêu: có số liệu trên máy thật trước khi đổi mỡ: mỡ LUBCON giữ được bao lâu trên suốt máy ghép so với mỡ đang dùng, và loại mỡ nào phù hợp cho vòng bi trục chính máy sợi con (tốc độ cọc khoảng 19.500 vòng/phút) và bánh răng hở. Kết quả: trên suốt máy ghép, mỡ LUBCON còn bám sau ít nhất 18 ngày (thời điểm dừng thử) so với khoảng 9 ngày của mỡ đang dùng; bánh răng hở và vòng bi trục chính máy sợi con ổn định sau hai tuần theo quan sát.
Đồng bằng sông Cửu Long · 06/2017